
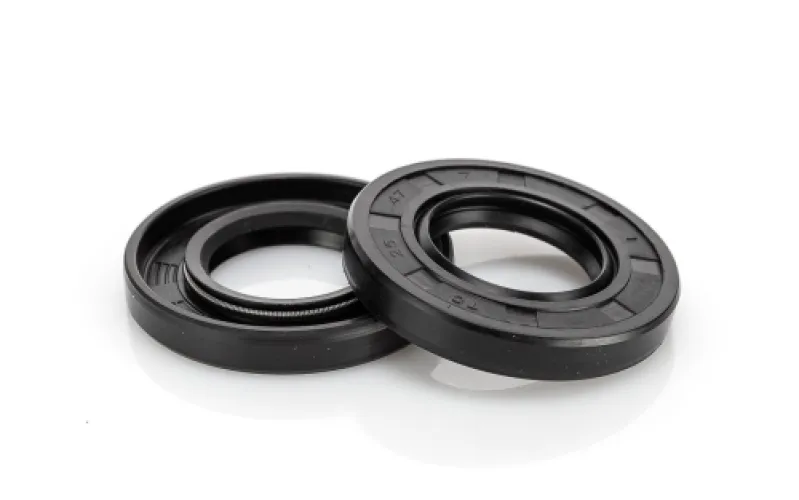
Манжета армированная 2.2-50*70-12 ГОСТ 8752-79 в Самаре
Расчёт стоимости
Манжета армированная 2.2-50*70-12 — уплотнение вращающегося вала: рабочая кромка с браслетной пружиной удерживает смазку внутри узла и не пропускает пыль и абразив внутрь. Такие манжеты ставят в подшипниковые узлы редукторов и электродвигателей, в корпуса насосов, в ступицы и валы сельхозтехники — везде, где вал номиналом 50 мм вращается в расточке 70 мм.
Характеристики и что они значат
- Посадочный диаметр 50 мм — размер по валу: манжета садится на шейку номиналом 50 мм, поэтому перед монтажом проверяют, что под старой кромкой нет выработки, задиров и следов коррозии.
- Наружный диаметр 70 мм — диаметр запрессовки в корпус: расточка должна быть 70 мм, иначе деталь либо не войдёт с натягом, либо начнёт проворачиваться в гнезде.
- Высота 12 мм — глубина посадки; по ней видно, хватит ли места в расточке и не окажется ли кромка зажатой между корпусом и валом.
- Исполнение 2.2 по ГОСТ 8752-79 — код типа и исполнения манжеты; при замене его сохраняют вместе с размерами, так как от исполнения зависят профиль кромки и характер посадки.
- Армирование — внутри завулканизировано стальное кольцо-каркас: оно держит форму при запрессовке и не даёт манжете деформироваться, а пружина постоянно поджимает рабочую кромку к валу по мере износа.
Соответствие ГОСТ 8752-79
Изделие выпускается по ГОСТ 8752-79 — стандарту на резиновые армированные манжеты для валов. На партию оформляют паспорт качества: в документе указаны типоразмер, применённая резиновая смесь и результаты приёмо-сдаточных испытаний.
Хранение и монтаж
Манжеты хранят в сухом закрытом помещении на поддонах или стеллажах, без перегибов и прямого солнца, отдельно от масел, кислот и растворителей. Перед запрессовкой расточку и вал очищают, рабочую кромку смазывают, а манжету сажают оправкой с передачей усилия на наружное кольцо; перекос в гнезде приводит к течи и быстрому износу кромки.
Резиномир отгружает манжеты со склада и организует доставку в Самару; если посадочное место нестандартное или маркировка старой детали утрачена, позицию подбираем по чертежу либо фото узла.
Частые вопросы о товаре
Рабочий диапазон задаёт резиновая смесь, а ГОСТ 8752-79 допускает несколько групп резин с разными свойствами. Для конкретной партии значение указывают в паспорте качества. Если узел работает в горячей зоне или на морозе, сообщите условия — подберём исполнение под них.
Очистите расточку и вал, смажьте рабочую кромку и сажайте манжету оправкой, передавая усилие на наружное кольцо, строго без перекоса. Кромку нельзя подворачивать и протаскивать через шлицы — для этого надевают защитную втулку. После посадки проверьте, что пружина села в свой ручей.
Замена должна совпадать по трём размерам — вал 50 мм, корпус 70 мм, высота 12 мм — и по исполнению 2.2. Импортные аналоги подбирают по тем же посадочным размерам с поправкой на условия работы. Если маркировка старой детали стёрта, пришлите чертёж или фото — замену подберут по чертежу или фото детали.
На партию оформляем паспорт качества изготовителя: в нём указаны типоразмер, резиновая смесь и результаты испытаний. Документы по ТР ЕАЭС прикладываем, если они предусмотрены для данной позиции; при оптовой закупке состав документов согласуем заранее.
Как получить
Бухты до 1 200 кг грузим манипулятором, до 300 кг — вручную. Для отправки в регион нужен адрес терминала транспортной компании и контакт получателя; забор груза со склада бесплатный.
Транспортные компании
Отзывов пока нет. Оставьте первый — после проверки покупки он появится здесь.
Оставить отзыв
Публикуем после модерации в течение рабочего дня. Отзывы оставляют клиенты с подтверждённой отгрузкой.


